В условиях растущего спроса на электронику высокого напряжения надежность печатных узлов становится критически важной задачей. В этом контексте одним из ключевых факторов является чистота поверхности плат. Эксперименты показывают, что загрязнение ускоряет появление дефектов, а повышение напряжения делает этот процесс еще более интенсивным.
Печатные узлы высокого напряжения находят все более широкое распространение, особенно в автомобилях с электрическим приводом, и тем актуальнее становятся задачи обеспечения их качества и надежности. Для их решения требуется внедрение стандартов, подобных тем, которые издаются организацией IPC. Ключевым этапом применения стандартов является их надлежащая адаптация. В случае с электроникой высокого напряжения адаптацию следует начинать с определения того, какое напряжение считается высоким.
Ряд организаций, в том числе Международная электротехническая комиссия (МЭК) и Британский институт стандартов, определяют высокое напряжение как напряжение, превышающее 1 кВ переменного тока и 1,5 кВ постоянного тока. Американским национальным институтом стандартов (ANSI) установлены следующие определения: высокое напряжение — 115–230 кВ, сверхвысокое напряжение — 345–765 кВ, ультравысокое напряжение — выше 1100 кВ. Если говорить о наиболее актуальных для электронной промышленности стандартах IPC, то существует стандарт IPC-J-STD-001H, устанавливающий, что определение высокого напряжения зависит от области применения. Поскольку предметом статьи является контроль поверхностного сопротивления изоляции (SIR — Surface Insulation Resistance) и такой контроль проводится в основном при испытательном напряжении, равном 5 В, любые напряжения сверх этого значения считаются высокими.
"Дендриты (миграция металлов) — нитевидные кристаллы, которые образуются на поверхности диэлектрика (например, между близко расположенными проводниками) из-за электрохимического переноса ионов. Их возникновение приводит к утечке тока, снижению сопротивления изоляции и внезапным коротким замыканиям. Являются частой причиной отказа электроники."
Электроника высокого напряжения — отрасль не новая. Такие изделия, как оборудование для электропередачи, плазмотермические установки и магниторезонансные томографы, разрабатываются уже много десятилетий. При этом вопросы надежности электроники высокого напряжения не только остаются центральным предметом дискуссий на многих отраслевых форумах, но и становятся все более важными.
Раньше большая часть оборудования высокого напряжения, за исключением оборудования для электропередачи, эксплуатировалась в условиях регулируемой температуры и влажности (а если нет, то издержки, связанные с отказами, были относительно невелики), поэтому угроза для жизни людей оставалась минимальной или вовсе отсутствовала. С появлением автомобилей с программным управлением, при конструировании которых за отправную точку берется именно электроника, потребитель получает в свои руки технику высокого напряжения, отказ которой может привести к тяжелым травмам или даже летальному исходу (например, в случае автомобильной аварии).
Ключ к обеспечению надежности — это не только правильно выстроенные производственные процессы, такие как отмывка и нанесение покрытий, но и испытания готовых узлов.
Предметом настоящей статьи являются испытания, а именно испытания на рост дендритов в изделиях высоковольтной электроники. Организацией IPC установлены классы эксплуатационных характеристик, отражающие требования к функциональным параметрам, а также жесткости и периодичности испытаний изделий электроники. Класс 1 — изделия, для которых косметические характеристики не важны, а отказы не влекут значимых последствий. Класс 2 — специализированные изделия, от которых требуются высокие эксплуатационные характеристики, а бесперебойная работа желательна, но не критически важна. Класс 3 — изделия, которые отличаются высокой надежностью или эксплуатируются в жестких условиях окружающей среды и должны работать бесперебойно, а отказ может угрожать жизни людей.
В число прочих основополагающих требований к изделиям класса 3 входят тщательная отмывка и проведение соответствующих испытаний.
Встает вопрос: должна ли электроника, работающая на повышенных напряжениях, испытываться при тех же значениях напряжений или же обычного испытательного напряжения 5 В будет достаточно? Чтобы дать надлежащий ответ, рассмотрим действующие отраслевые стандарты. Раздел 8 стандарта IPC-J-STD-001 «Требования к чистоте поверхности и уровню остаточных загрязнений» обязывает представить доказательства того, что применяемый технологический процесс отмывки обеспечивает приемлемый уровень остаточных загрязнений, в первую очередь флюса. Доказательствами могут служить накопленный ранее опыт или результаты прошлых испытаний, а если таковых нет, в качестве доказательств принимаются текущие результаты контроля SIR.
Для того чтобы понять, как результаты контроля SIR могут служить объективным доказательством надлежащего качества технологического процесса отмывки, прежде всего необходимо понимать, что SIR — это результат измерения электрического сопротивления между двумя проводниками на поверхности печатной платы. Смысл в том, что чем выше это сопротивление, тем ниже уровень загрязнений и выше надежность. На рис. 1 показан испытательный образец для контроля SIR с контактными площадками для компонентов в корпусах BGA, QFP и QFN, а также с блоком конденсаторов. Вообще говоря, такие образцы могут содержать любое количество компонентов, представляющих конкретный узел.
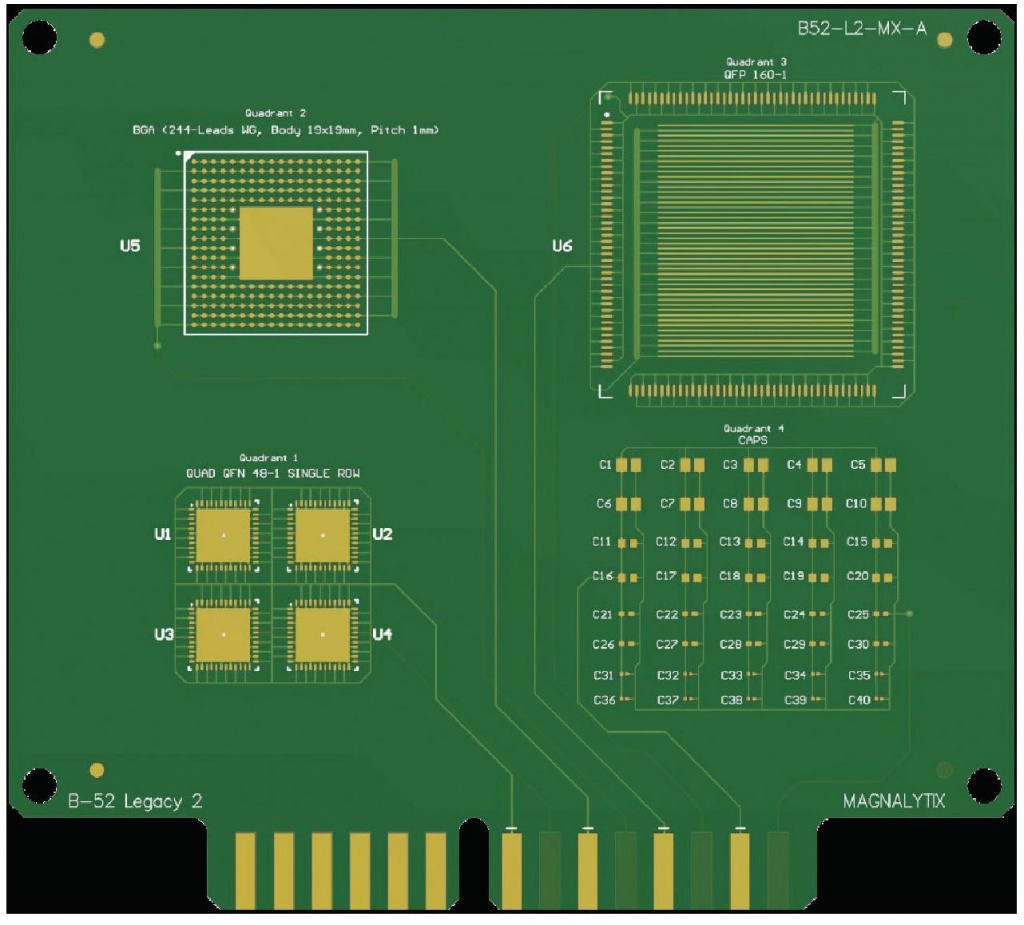
Рис.1
Для выполнения контроля SIR испытательный образец сначала выдерживают в климатической камере для достижения теплового равновесия — как правило, при температуре +40 °C и относительной влажности 90% (но могут быть заданы и другие условия). К контактным площадкам прикладывается постоянное напряжение 5 В, после чего измеряется результирующий ток. Полученное значение тока преобразуется в значение сопротивления по закону Ома. Измерения выполняются на протяжении одной недели. Если значение сопротивления в какой-либо момент падает ниже определенного порога, контроль считается не пройденным.
Один из часто упускаемых аспектов этого измерения — применение закона Ома для вычисления сопротивления. Закон Ома гласит, что ток в проводнике прямо пропорционален приложенному сопротивлению: V = IR. Однако можно утверждать, что в случае испытательного образца для контроля SIR эта модель не подходит. В климатической камере ток между проводниками протекает по целому ряду механизмов, включая электролиз и окислительно-восстановительные реакции (ОВР). Эти механизмы не обязательно линейные, то есть могут не подчиняться закону Ома. На рис. 2 показано, что испытательный образец — не простой проводник.
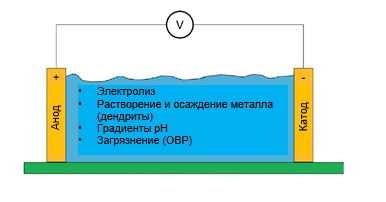
Рис.2
С учетом приведенных аргументов встает вопрос, применимы ли имеющиеся стандарты и методы испытаний (в частности, время выдержки, температура, относительная влажность и критерии прохождения испытания) к этим образцам. Высокие напряжения могут вызывать старение материалов, а при достаточно больших значениях напряжения — и диэлектрический пробой. Вопросы также вызывает динамика роста дендритов при таких повышенных напряжениях. Ускоряется или замедляется их рост? Какую роль играют в этом процессе загрязнения?
Согласно действующим стандартам IPC по испытаниям (раздел 3.3.1.4 стандарта IPC-J-STD-004C), требования к контролю SIR для флюсов устанавливаются согласно методу испытаний 2.6.3.7 стандарта IPC-TM-650 с тем исключением, что длительность испытания должна составлять 168 часов. Нормативы для успешного прохождения испытания SIR заключаются в том, что все измерения SIR на всех испытательных образцах должны превышать требуемое значение в 100 МОм по истечении 24 часов воздействия. К сожалению, это все, что дается в качестве указаний. Влияние повышенных напряжений на результаты измерений не рассматривается.
Среди прочего встает вопрос о динамике роста дендритов. Для изучения влияния повышенных напряжений на рост дендритов была проведена серия испытаний. Для измерения скорости роста дендритов применялись испытательные образцы для контроля SIR. Один из образцов был оставлен чистым, а другой загрязнен представленным в широкой продаже безотмывочным флюсом для пайки волной припоя. На поверхность каждого из образцов между двумя проводниками нанесли каплю деионизированной воды. К проводникам прикладывались различные испытательные напряжения значением до 50 В постоянного тока, и измерялось время прорастания дендрита сквозь зазор шириной 0,51 мм (20 мил).
Для того чтобы понять, как результаты контроля SIR могут служить объективным доказательством надлежащего качества технологического процесса отмывки, прежде всего необходимо понимать, что SIR — это результат измерения электрического сопротивления между двумя проводниками на поверхности печатной платы.
Хотя нанесение капель воды на всю площадь образца SIR, скорее всего, не полностью моделирует слои адсорбированной воды на поверхности при измерении SIR, можно утверждать, что механизмы ионной диффузии через водный слой аналогичны. Коэффициент удлинения пробега при диффузии в тонком слое будет существенно влиять на скорость роста дендритов, и результаты таких испытаний будут готовы на порядки быстрее, чем на увлажненной плате, — а интерес в данном случае представляет как раз относительная скорость роста, отражающая влияние напряжения и уровня загрязнения.
На рис. 3 показаны дендриты, выросшие на поверхности чистых подложек после выдержки при указанных напряжениях в течение 2,5 минуты.
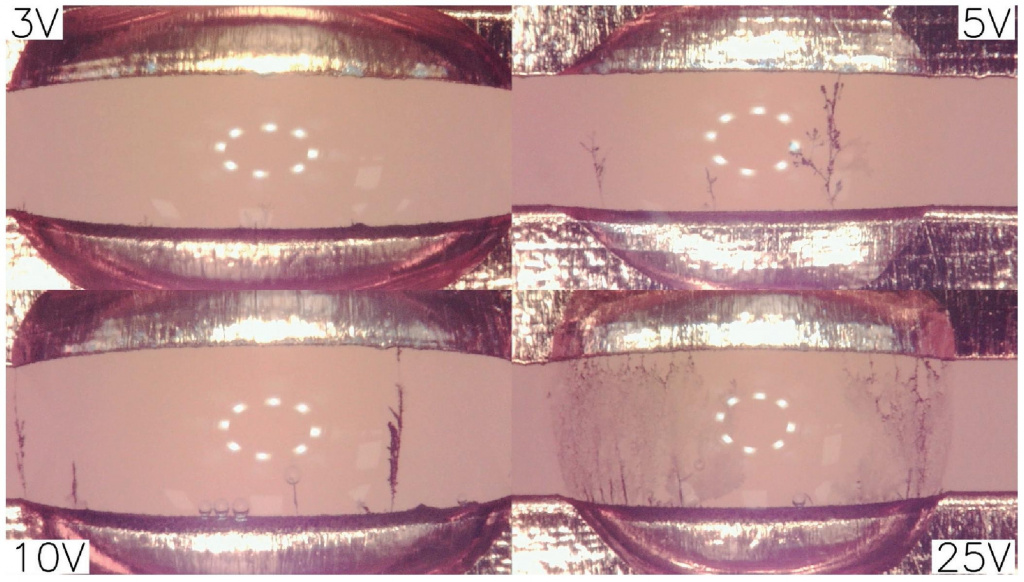
Рис.3
Эта картина существенно отличается от того, что можно наблюдать на поверхности загрязненных плат всего через 1 минуту испытания (рис. 4).
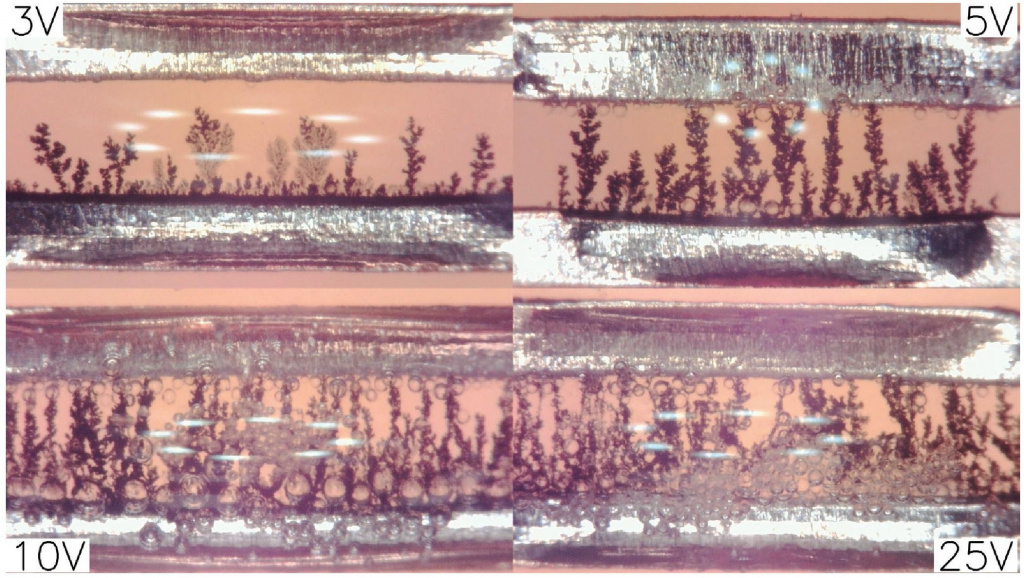
Рис.4
На качественном уровне можно сказать, что с повышением напряжения дендриты растут быстрее независимо от уровня загрязнения, но если поверхность загрязнена, то скорость роста значительно повышается. Еще одно важное наблюдение состоит в том, что на поверхности загрязненных образцов образовалось больше дендритов. На чистых образцах было всего приблизительно 5–10 дендритов, а на загрязненных существенно больше.
Интересно отметить и различие в формах дендритов. Например, дендриты, образовавшиеся на чистом образце при напряжении 25 В, имели витиеватую кораллоподобную форму, тогда как дендриты, росшие при более низких напряжениях, больше напоминали корни деревьев всего с несколькими ответвлениями. На сегодня первопричина таких различий неизвестна.
Измеренные значения времени прорастания при каждом значении напряжения показаны на графике, изображенном на рис. 5. Первое, что следует отметить, — повторяемость результатов измерений во всем диапазоне напряжений (3–50 В), на которую указывает относительно небольшое стандартное отклонение. При напряжении 50 В время прорастания составляло менее 1 секунды и не поддавалось измерению с использованием данной экспериментальной установки. По этой причине испытания при напряжениях, превышающих 50 В, не проводились.
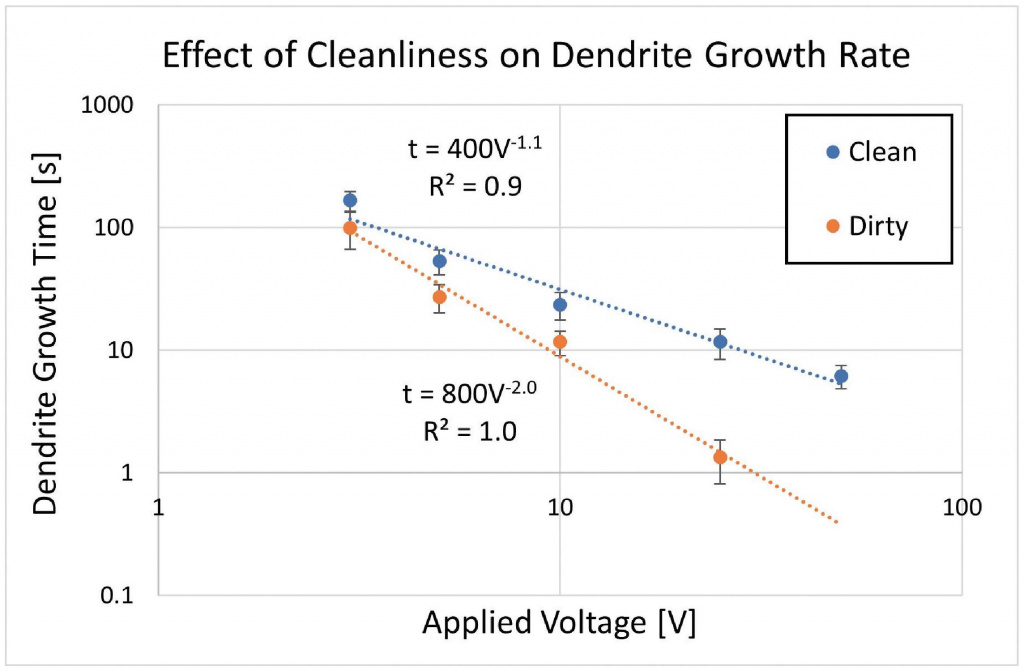
Рис.5
Измерения продемонстрировали, что при более высоких напряжениях дендриты росли быстрее вне зависимости от чистоты поверхности. Это показывает нисходящий наклон интерполяционной прямой (при более высоких напряжениях прорастание дендрита занимало меньше времени). Кроме того, на загрязненных образцах скорость роста дендритов была стабильно выше, чем на чистых. Полученные данные хорошо укладываются в показательную зависимость: время прорастания дендритов на чистых образцах обратно пропорционально приложенному напряжению, а на загрязненных — квадрату приложенного напряжения. Это наводит на мысль, что существуют и другие механизмы, вносящие вклад в рост дендритов.
Для того чтобы визуализировать некоторые из этих механизмов, эксперимент был повторен с добавлением в каплю воды индикатора pH. На рис. 6 показана капля воды с фенолфталеином, соединяющая три проводника, приблизительно через 1 минуту выдержки при постоянном напряжении 15 В. По розовым участкам можно наблюдать образование градиентов pH. В теле капли формируются конвекционные течения, и градиент pH образуется не однородно по всей ширине зазора, а идет четкими линиями. Это служит дополнительной иллюстрацией сложности и неоднородности состояния поверхности платы.
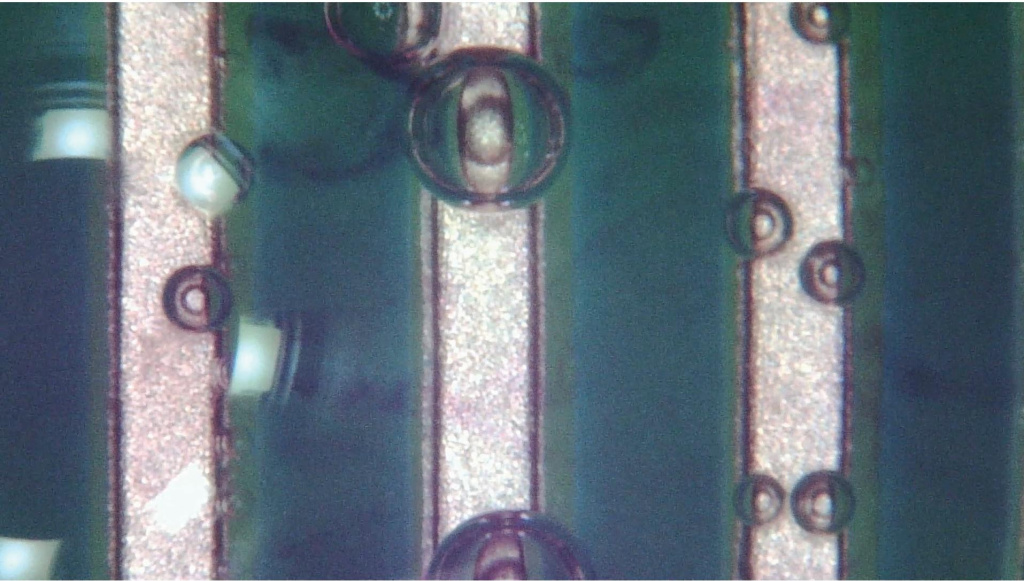
Рис.6
Результаты исследования позволяют сделать вывод, что дендриты растут быстрее при более высоких напряжениях, а загрязнение поверхности дополнительно ускоряет их рост. Кроме того, на загрязненной поверхности образуется гораздо больше дендритов. Это внушает некоторый оптимизм, поскольку дает основания предполагать, что все объекты контроля, потенциально не соответствующие требованиям, могут быть выявлены в пределах текущих параметров контроля SIR (а именно времени выдержки). Иными словами, узел, не прошедший контроль при стандартном напряжении 5 В, при более высоких напряжениях даст отрицательный результат еще быстрее с использованием тех же методов контроля.
В заключение следует подчеркнуть, что электрохимические механизмы роста дендритов на поверхности испытательного образца для контроля SIR являются нелинейными и слепое применение текущих стандартов контроля при повышенных напряжениях может привести к нежелательным последствиям. Изучение этих механизмов в контексте различных загрязнений будет играть ключевую роль при определении надлежащих параметров контроля, однако важно отметить, что текущий диапазон значений параметров, по всей видимости, достаточен для выявления всех объектов контроля, не соответствующих требованиям, даже если стандартные значения параметров неприменимы. Для более совершенного контроля при меньших значениях времени выдержки потребуются измерения с переменными значениями напряжения.
Комментарий специалиста
Никита Хиль, менеджер по продукту, ГК «Диполь», KhilNA@dipaul.ru:
Статья Адама Клетта (Adam Klett, Ph.D., директор по научным исследованиям, Kyzen Corporation) убедительно демонстрирует критическую зависимость надежности высоковольтных печатных узлов от чистоты их поверхности. Экспериментальные данные подтверждают, что загрязнения, особенно остатки флюса, многократно ускоряют рост дендритов под воздействием высокого напряжения. Таким образом, процесс отмывки становится одним из ключевых этапов, обеспечивающим качество и безопасность продукции, особенно в сферах, где цена отказа чрезвычайно высока.
В этом контексте выбор правильного оборудования и отмывочных жидкостей становится определяющим фактором. Особого внимания заслуживают современные автоматизированные системы струйной отмывки, которые приходят на смену устаревшим методам.
Ультразвуковая (УЗ) отмывка остается популярной технологией. Благодаря кавитации пузырьков происходит проникновение в микрозазоры, что улучшает отмывку печатного узла, но УЗ-метод имеет ограничения: некоторые компоненты (например, кварцевые резонаторы и MEMS-датчики) чувствительны к ультразвуку, поэтому требуется тщательный контроль возможных повреждений или применение альтернативных методов очистки. Как в струйном, так и в УЗ-методе агитации немаловажно ограничение по выбору отмывочной жидкости. Процесс сопровождается нагревом, вследствие чего запрещено использовать материалы с низкими значениями температуры вспышки. Решением является температурный контроль. Безопасным считается значение на 15 ℃ ниже температуры вспышки отмывочной жидкости. В качестве отмывочной жидкости для УЗ-агитации отлично подойдут материалы бренда РТМ (разработка ГК «Диполь»): НаноКлин, УльтраКлин (нагрев не выше +60 ℃), АкваКлин, Аквен 16/16К.
Струйная отмывка в воздухе зарекомендовала себя как высокоэффективный метод для массового производства. Процесс отмывки осуществляется в герметичной камере и построен на подаче моющего реагента под давлением через форсунки, расположенные под прямым углом к печатным узлам. Примером оборудования, где используется метод струйной отмывки в воздухе, служит система струйной отмывки СМ-16 ПРО производства группы компаний «Диполь» (рис. 7). Система призвана решить проблему доступности высокотехнологичного оборудования в условиях современных ограничений. СМ-16 ПРО характеризуют следующие ключевые особенности:
· возможность выбора режима отмывки;
· полностью замкнутая система деионизации воды — не требуется подключение к канализации и водопроводу;
· русскоязычный интерфейс с сенсорным управлением;
· удобная фиксация изделия в рамке — отмываемые печатные узлы закрепляются в специальной рамке и загружаются в установку в вертикальном положении для качественной двусторонней отмывки.
При наличии в печатных узлах низкопрофильных компонентов (например, BGA, LGA и др.), когда струя моющего раствора не может достичь труднодоступных участков печатной платы из-за физических препятствий, рекомендуется применять отмывку в струях внутри жидкости. Этот класс оборудования представляет система NC25 компании MBtech (рис. 8).
Конструкция NC25 включает следующие этапы обработки:
1. Отмывка. Печатные узлы погружаются в ванну с моющим раствором, где на них воздействует комбинация вертикального перемешивания, турбулентного потока воздуха (барботажа) и струйного орошения под поверхностью жидкости. Такое сочетание обеспечивает эффективное удаление остатков флюса из-под компонентов любой сложности.
2. Двухстадийное ополаскивание. Платы последовательно проходят через две ванны с деионизированной водой, что гарантирует полное удаление остатков моющего раствора и растворенных загрязнений.
3. Сушка. Финальная стадия реализована в алюминиевой вакуумной камере с принудительной конвекцией — это обеспечивает полное высушивание плат без разводов и белого налета, что критически важно перед операцией нанесения влагозащитных покрытий.
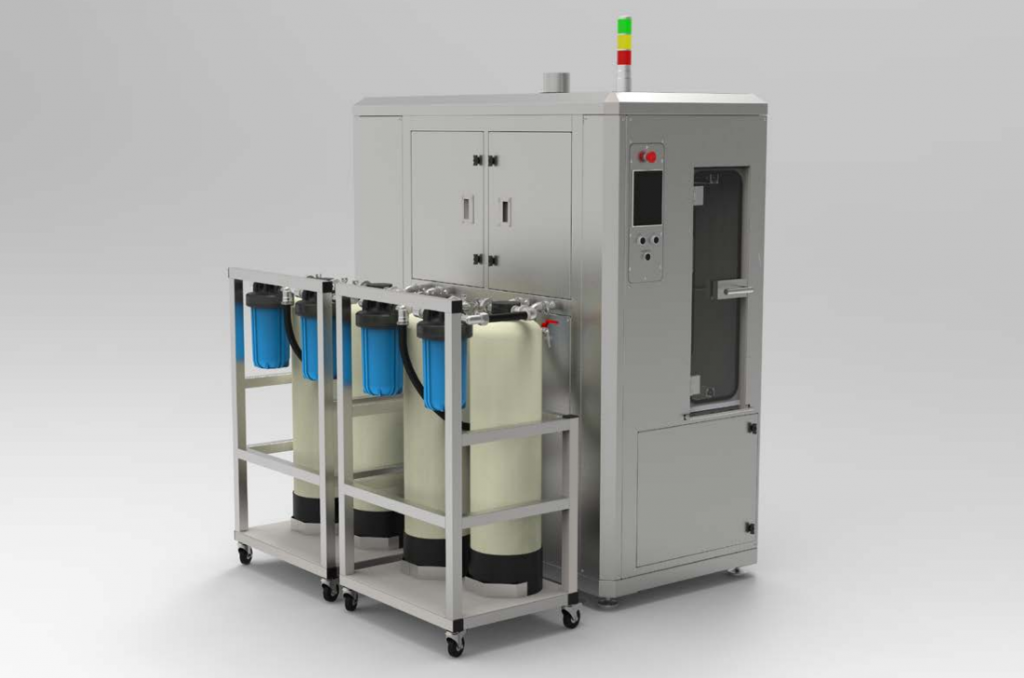
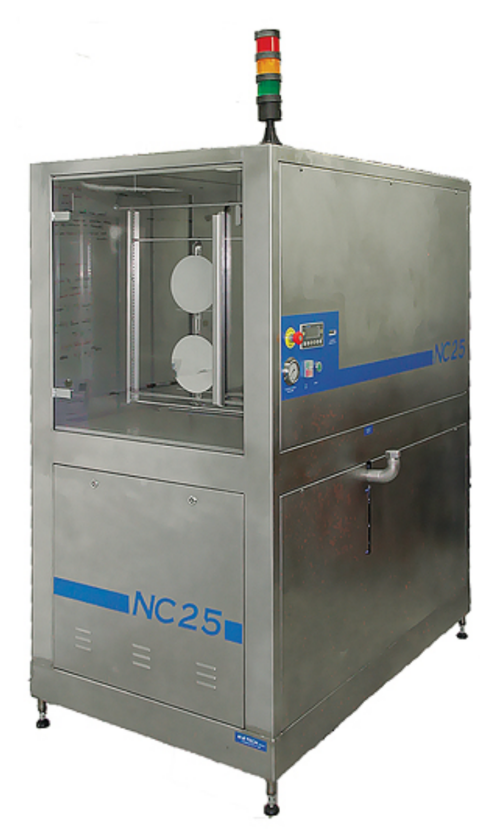
Рис. 8. Система отмывки MBtech NC25